Autres lubrifiants et plastifiants
Page d'accueil>Produits>Lubrifiant PVC>Autres lubrifiants et plastifiants
Page d'accueil>Produits>Lubrifiant PVC>Autres lubrifiants et plastifiants
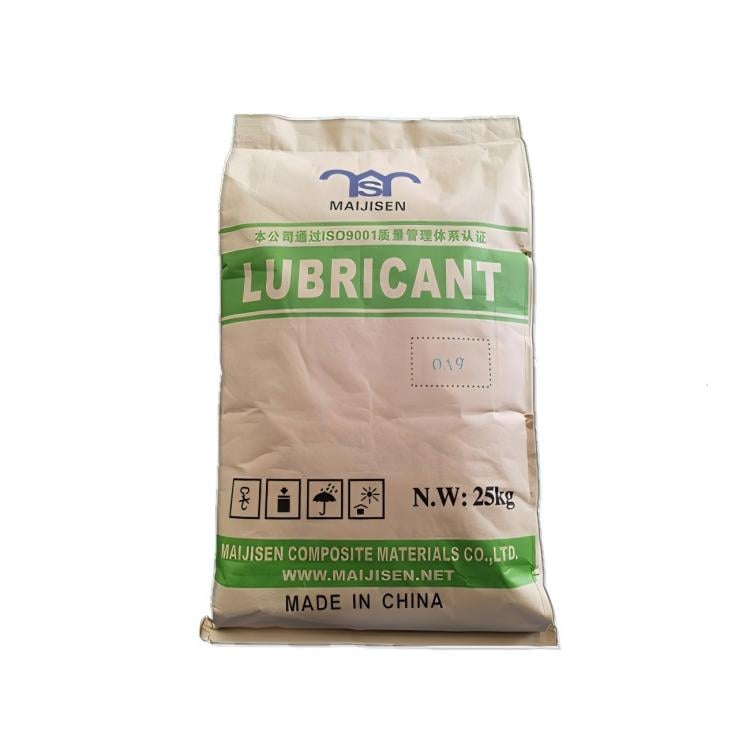


OA9 est un lubrifiant à cire d’oxyde de polyéthylène haute performance spécifiquement formulé pour améliorer l’efficacité de la plastification dans le traitement par extrusion du PVC.
Nom du produit :
Lubrifiant externe spécial pour extrusion de PVC – OA9 (cire d’oxyde de polyéthylène)
Instructions spéciales :
| Élément | Valeur |
|---|---|
| Apparence | Poudre blanche |
| Point de fusion | 119 — 140 °C |
| Point de ramollissement | 100 — 110 °C |
| Densité (g/cm3) | 0,8 — 1,0 |
Introduction du produit
1. Aperçu du produit :
OA9 est un lubrifiant à cire d’oxyde de polyéthylène haute performance, spécifiquement formulé pour améliorer l’efficacité de la plastification dans le traitement par extrusion du PVC. Tout en agissant comme un lubrifiant externe efficace qui empêche l’adhésion du matériau aux vis, aux cylindres et aux filières, son avantage principal réside dans sa capacité à améliorer significativement la plastification des composés de PVC. En favorisant une fusion et une homogénéisation plus rapides et plus uniformes, OA9 permet de réduire les températures de traitement, de diminuer la consommation d’énergie et d’améliorer l’homogénéité de la masse fondue. Cela se traduit par une qualité supérieure des produits, des propriétés mécaniques constantes et une efficacité accrue de la production dans un large éventail d’applications d’extrusion de PVC.
2. Principe du produit :
OA9 fonctionne grâce à un mécanisme double unique qui associe lubrification externe et amélioration de la plastification. En tant que lubrifiant externe, il forme un film mince et uniforme entre le PVC fondu et les surfaces métalliques, réduisant ainsi les frottements et empêchant l’adhérence du matériau. Toutefois, les groupes fonctionnels oxydés et la distribution optimisée des masses molaires d’OA9 interagissent également favorablement avec les chaînes moléculaires de PVC durant le processus de fusion. La plage de fusion relativement étendue (119–140 °C) et le point de ramollissement (100–110 °C) garantissent un comportement contrôlé de fusion, favorisant un transfert thermique uniforme et une répartition homogène des contraintes de cisaillement dans toute la masse fondue. Cela améliore la désintégration des grains de PVC et accélère le processus de fusion, conduisant à une plastification plus rapide et plus complète. Cette plastification améliorée se traduit par une meilleure homogénéité de la masse fondue, une réduction des particules non fondues et des conditions de transformation plus stables. Par ailleurs, la réduction des frottements abaisse la viscosité de la masse fondue, facilitant ainsi une dispersion plus efficace des charges et des additifs.
3. Caractéristiques de performance :
OA9 offre des performances exceptionnelles avec une plage de température de fusion de 119 à 140 °C et un point de ramollissement de 100 à 110 °C, garantissant une activation précoce et une efficacité durable tout au long du procédé d’extrusion. Sa densité de 0,8 à 1,0 g/cm³ assure une manipulation aisée et une dispersion uniforme. Cet additif améliore nettement l’efficacité de la plastification, permettant une fusion plus rapide du matériau fondu et des cycles de transformation raccourcis. Sa structure oxydée confère une excellente compatibilité avec les résines PVC, favorisant une fusion homogène et réduisant la présence de particules de résine non fondues pouvant causer des défauts de surface. OA9 réduit également le couple d’extrusion et la consommation énergétique, assurant un fonctionnement plus fluide et plus efficace. Cet additif améliore l’homogénéité du matériau fondu, ce qui se traduit par des propriétés produit constantes et une meilleure stabilité dimensionnelle. En outre, ses propriétés de lubrification externe empêchent l’adhérence du matériau tout en contribuant à une excellente finition de surface et à une brillance élevée.
4. Utilisation et dosage :
Le taux d’ajout recommandé est de 0,3 à 1,5 % en fonction du poids total de la formulation de PVC. Pour les applications où la plastification améliorée est critique, comme les profilés et les tubes rigides en PVC, des doses de 0,4 à 0,8 % donnent généralement des résultats optimaux. Pour les formulations à forte teneur en charge ou contenant des matériaux recyclés, où la plastification est plus difficile, des doses allant de 0,8 à 1,5 % sont recommandées. Des essais systématiques doivent être réalisés afin d’ajuster précisément la dose en fonction de l’équipement spécifique, des formulations et des conditions de transformation.
Avantages produits :
1. Plastification améliorée et réduction du temps de fusion
OA9 accélère nettement la plastification des composés de PVC, réduit le temps de fusion et permet d’utiliser des températures de transformation plus basses. Cela se traduit par des cycles de production plus rapides, une consommation énergétique réduite et une efficacité globale accrue de l’extrusion.
2. Homogénéité et régularité améliorées de la masse fondue
En favorisant une fusion et une fusion uniformes, l’OA9 garantit une homogénéité constante de la matière fondue tout au long du procédé d’extrusion. Cela élimine les particules non fondues, réduit les fluctuations de viscosité et assure des propriétés produit constantes sur l’ensemble de la série de production.
3. Excellente lubrification externe et anti-adhérence
L’OA9 empêche efficacement l’adhérence de la matière fondue de PVC aux vis, aux cylindres et aux filières, assurant un traitement fluide et réduisant les temps d’arrêt pour le nettoyage. Il offre des propriétés de démoulage constantes, même lors de séries de production prolongées.
4. Réduction de la consommation d’énergie et des coûts d’exploitation
En abaissant la viscosité de la matière fondue et en réduisant les frottements de transformation, l’OA9 diminue le couple d’extrusion et les besoins énergétiques. Cela se traduit par des économies de coûts significatives sur des séries de production prolongées.
5. Amélioration de la qualité de surface et du brillant
L’OA9 améliore la luminosité et le brillant de la surface du produit, réduisant ainsi la nécessité d’opérations de finition supplémentaires. Les produits présentent des surfaces lisses, sans défaut et d’un grand attrait esthétique.
6. Dispersion améliorée des charges et des additifs
La viscosité de fusion réduite et la plastification améliorée apportées par OA9 favorisent une meilleure dispersion des charges, des stabilisants et des autres additifs. Cela conduit à des propriétés plus uniformes et à une qualité globale du produit améliorée.
7. Traitement propre avec dépôt minimal
La structure oxydée d’OA9 garantit une excellente compatibilité avec le PVC et les autres additifs, minimisant ainsi les risques de dépôt sur les outils (plate-out), de migration en surface (blooming) ou de contamination superficielle. Cela permet des cycles de production plus longs et un rendement constamment de haute qualité.
8. Polyvalence dans de nombreuses applications d’extrusion PVC
OA9 fonctionne efficacement dans une large gamme d’extrusions rigides et semi-rigides en PVC, notamment les profilés, les tuyaux, les feuilles et les panneaux mousse, offrant une grande flexibilité de formulation et des performances de transformation constantes.
Instructions générales :
Conditionnement : 25 kg/sac
Stockage : Stockage conventionnel
Durée de validité en transformation : 2 ans
Remarque : Stocker dans un entrepôt frais et sec, à l’abri de la chaleur, de la lumière solaire, de l’humidité et des substances incompatibles telles que les oxydants forts ou les acides.
Applications:
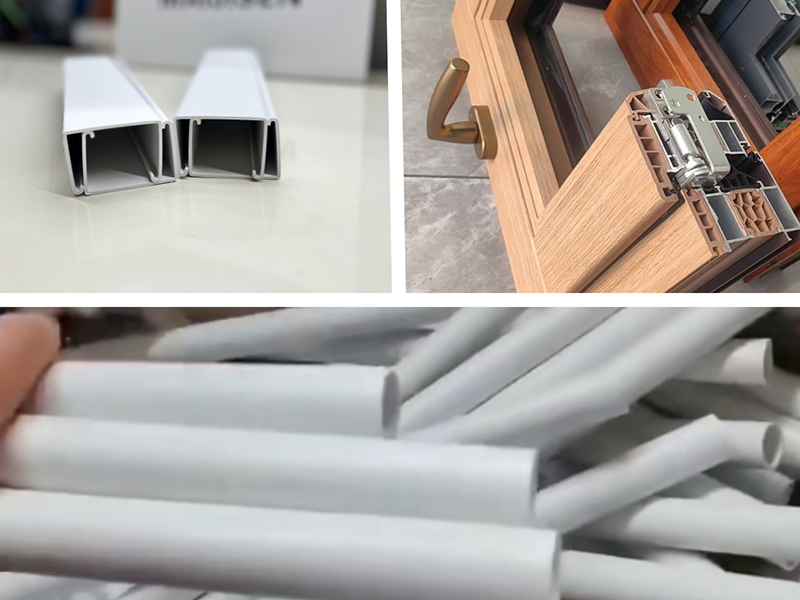
1. Profilés en PVC pour fenêtres et portes – OA9 améliore la plastification des profilés pour fenêtres et portes, permettant une fusion plus rapide et des températures de transformation plus basses, tout en assurant une précision dimensionnelle constante et une excellente finition de surface.
2. Tuyaux et raccords en PVC – Dans l’extrusion de tubes, l’OA9 favorise une plastification rapide et uniforme, réduisant la consommation d’énergie et le temps de traitement tout en maintenant une épaisseur de paroi constante ainsi que des surfaces internes et externes lisses.
3. Feuilles et panneaux en PVC – Pour les feuilles de PVC rigide, l’OA9 accélère la fusion et améliore l’homogénéité de la masse fondue, produisant des surfaces planes, sans défauts, avec un brillant uniforme et une stabilité dimensionnelle constante.
4. Planches et profilés en mousse de PVC – Dans la production de PVC expansé, l’OA9 améliore la plastification et l’uniformité de la masse fondue, contribuant à des structures cellulaires régulières et à une meilleure qualité de surface des produits mousse légers.
5. Composés de PVC fortement chargés – Pour les formulations à forte teneur en charges, l’OA9 améliore l’efficacité de la plastification, permettant une meilleure dispersion des charges et réduisant les difficultés de transformation.
6. Extrusion de PVC recyclé – Dans les formulations contenant du PVC recyclé, l’OA9 compense la baisse de la capacité de transformation intrinsèque en améliorant la plastification et l’homogénéité de la masse fondue.
7. Lignes d’extrusion à haute vitesse – Pour une production à haut rendement, l’OA9 assure une plastification rapide et une stabilité de traitement nécessaires pour maintenir la qualité à des vitesses de ligne supérieures à 20 m/min.
8. Extrusions de profils complexes – Dans les profils présentant des géométries complexes, l’OA9 améliore l’écoulement de la masse fondue et la plastification, garantissant un remplissage complet de la filière et des dimensions constantes.
Présentation de l'entreprise :
Kunshan Maijisen Composite Material Co., Ltd. est un fabricant technologique spécialisé dans les additifs innovants pour le traitement des plastiques. Nos principales gammes de produits comprennent des stabilisants, des modificateurs d’impact acryliques, des aides au traitement du PVC, des régulateurs de moussage, des agents moussants, des lubrifiants et d’autres additifs chimiques avancés. Nos produits sont largement utilisés dans les profilés en bois-plastique (WPC) et en PVC pour fenêtres, les panneaux mousse (panneaux pour meubles, panneaux publicitaires, panneaux de construction), les panneaux muraux en WPC, les revêtements de sol en WPC et en SPC, les tuyaux et raccords, les câbles ainsi que les chaussures.
Devis :
Quel est le MOQ ?
La QMC est d’environ 1 tonne.
Quels sont vos termes de paiement ?
Conditions de paiement : 100 % T/T, ou 30 % T/T + 70 % L/C.
Quelle est la durée de livraison ?
Délai de livraison : 10 jours.
Pouvez-vous fournir des échantillons gratuits ?
Oui, nous pouvons fournir 200 g à 500 g par produit pour les essais.
Guide de demande :
Si vous avez besoin de formulations personnalisées, d’informations tarifaires ou d’un soutien à l’optimisation de vos procédés d’extrusion PVC, veuillez laisser un message ou envoyer une demande. Nous vous répondrons dans les 24 heures.

Polyphosphate d’ammonium (APP), ignifuge intumescent pour applications câbles et plastiques

Stabilisant à base de sels de plomb à excellent rapport coût-performance pour tubes en PVC

Régulateur de moussage PVC K400 pour panneaux d’ameublement, panneaux d’armoires et feuilles de PVC : additif permettant la plastification et le contrôle de la structure de la mousse

Agent gonflant pour PS, spécialement conçu pour les stores en mousse de PS MSS-1020

Agent moussant blanc en poudre MS-107 pour matériaux de portes en WPC à base de PVC
Régulateur de mousse pour panneau de porte en PVC/ WPC K400

Fondée en 2009, MAIJISEN est un fabricant axé sur la technologie, spécialisé dans les additifs pour PVC et WPC, notamment des stabilisants, des agents moussants, des lubrifiants, des aides à la transformation et des solutions sur mesure destinées aux applications mondiales de transformation des plastiques.